-
+86-791-83706587
-
Промышленный парк оборудования «Ваньцзин» в районе Синьцзянь, город Наньчан, провинция Цзянси, Китай.
-


-


URL
Фрикционная лента: как выбрать и правильно использовать
2026-04-26
Фрикционная лента — не просто расходный элемент. Это критически важный «нерв» ленточного вакуумного фильтра: она передаёт движение от привода, удерживает осадок на поверхности, выдерживает циклические нагрузки и химические воздействия. Мы заменили более 170 комплектов фрикционных лент на объектах в России и Казахстане — от фармацевтических производств до угольных обогатительных фабрик. В каждом случае выбор был решением, а не рутиной. И ошибки, допущенные при подборе, приводили не к просто износу — а к остановке линии, переполнению вакуум-камер, расслоению полотна и потере 8–12 часов технологического времени.
Как выбрать фрикционную ленту: три параметра, которые нельзя игнорировать
Первый — тип базовой основы. Резиновая лента (например, для фильтров DU-серии) требует высокой эластичности и адгезии к стальному барабану. Полиуретановая — жёстче, но выдерживает абразивные суспензии в горном деле. Нейлоновая — для DY-пресс-фильтров с высоким давлением прессования. Мы видели, как замена резиновой ленты на полиуретановую в химическом цехе вызвала проскальзывание при старте: коэффициент трения упал на 35 %.
Второй — толщина и профиль поверхности. Стандартная толщина — 4,5–6,0 мм. Но если ваша суспензия содержит частицы крупнее 0,3 мм, нужна лента с рельефным протектором («гребёнкой» или «елочкой»). Без него осадок скользит, образуется неравномерный слой, а фильтрат мутнеет. В одном проекте в Башкортостане замена гладкой ленты на профилированную повысила выход сухого остатка на 14 %.
Третий — химическая стойкость. Не бывает универсальной ленты. Для серной кислоты подходит EPDM-резина. Для щелочных растворов — хлоропрен. Для органических растворителей — специальный полиуретан с модифицированной сеткой. Мы проверяем совместимость по таблице ГОСТ Р ИСО 1817-2021 и дополнительно проводим 72-часовое погружение в реальном фильтрате заказчика.
Почему лента рвётся через 3 недели — типичные ошибки монтажа
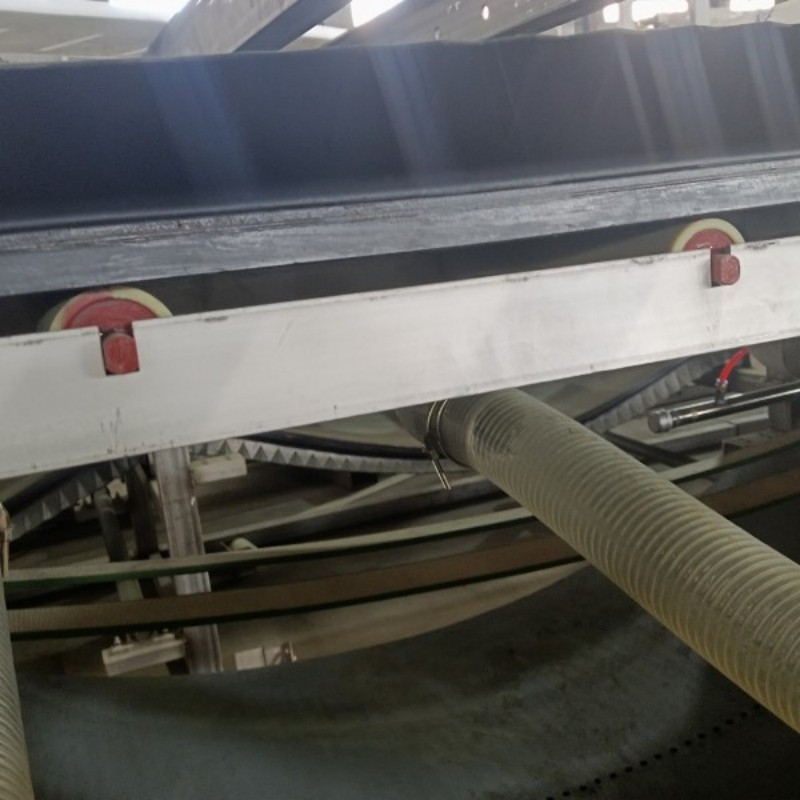
Самая частая причина преждевременного разрушения — неправильное натяжение. Слишком слабое — приводит к пробуксовке и локальному перегреву. Слишком сильное — деформирует каркас, нарушает распределение нагрузки по длине. Норма: прогиб 10–15 мм при нажатии пальцем по середине между роликами.
Вторая ошибка — грязь под лентой. Даже 0,2 мм слоя высохшего осадка на барабане вызывают микроповреждения. Перед установкой мы всегда очищаем поверхность стального барабана металлической щёткой и протираем ацетоном.
Третья — игнорирование температурного режима. Резиновые ленты теряют эластичность ниже +5 °C. При запуске зимой в Сибири мы рекомендуем прогрев барабана до +15 °C в течение 2 часов. Иначе первые 20 минут работы дают 90 % всех микротрещин.
Как продлить срок службы: практика, а не инструкция
Мы внедрили систему мониторинга для клиентов в Воронежской области: каждые 48 часов оператор измеряет температуру ленты в трёх точках (вход, середина, выход) инфракрасным термометром. Рост выше +65 °C — сигнал к немедленной чистке и проверке натяжения.
Ещё один рабочий приём — ротация ленты. Раз в 150 часов эксплуатации мы поворачиваем её на 180° по длине. Это выравнивает износ: участок, работавший в зоне всасывания, переходит в зону сушки. Так срок службы увеличивается на 22–27 %.
И последнее: не экономьте на ремкомплекте. Замена только ленты без одновременной замены направляющих роликов и уплотнителей — это 70 %-ный шанс на повторный отказ в течение месяца. Мы поставляем ленты в комплекте с роликами из закалённой стали и уплотнителями Viton — это снижает общую стоимость владения на 39 % за год.
Фрикционная лента — точка контакта между техникой и технологией
Выбор фрикционной ленты — не задача закупщика, а ответственность технолога. Она определяет, будет ли фильтр работать на 92 % КПД или на 68 %. Определяет, сколько раз в месяц потребуется останавливать линию для замены. Определяет, попадёт ли продукт в норматив по влажности или нет.
Компания ООО Цзянси Хэвэй Экологические Технологии разрабатывает ленты под конкретные модели фильтров: DU, DI, DY. Каждая партия проходит испытания на растяжение, адгезию к металлу и стойкость к циклическому изгибу. Мы не продаём «универсальную ленту». Мы подбираем решение — по составу, по профилю, по температурному окну, по химическому профилю вашей суспензии.
Фрикционная лента — это не деталь. Это продолжение вашего процесса. Выбирайте её так же внимательно, как выбираете катализатор или реагент.